
Acasă / Ştiri / Știri din industrie / Conducte rezistente la substanțe chimice: selectarea materialelor și metodelor de sudare fiabile
Știri din industrie
Sep 28,2026
Conducte rezistente la substanțe chimice: selectarea materialelor și metodelor de sudare fiabile
Atunci când o fabrică chimică are nevoie de o nouă linie de transfer pentru hipoclorit de sodiu, alegerea conductei nu este o decizie de rutină a instalațiilor sanitare. Temperatura, concentrația și chiar urmele de impurități pot transforma un termoplastic aparent adecvat într-o componentă care curge sau fragilizează în câteva luni. Aceeași logică se aplică drenajului industrial, tratarii apelor uzate și utilităților de proces. Ceea ce alegeți pentru a transporta substanțele chimice contează, dar la fel contează și modul în care vă îmbinați țeava.
Cum dăunează atacul chimic materialele de conducte
Rezistența chimică nu este o singură proprietate. Descrie modul în care un polimer rezistă la o anumită substanță chimică la o anumită concentrație și temperatură. Un polimer care manipulează acid sulfuric 30% la temperatura camerei poate eșua rapid la 60°C. Înțelegerea modurilor de atac vă ajută să puneți întrebările potrivite atunci când examinați fișele de date.
- Scisarea lanțului polimeric. Acizii, oxidanții și anumiți solvenți rup lanțurile moleculare, cauzând fragilizarea și pierderea rezistenței mecanice.
- Extracția plastifianților. Contactul cu unele lichide organice poate elimina aditivi, făcând țeava tare și fragilă.
- Fisurarea prin stres de mediu. O combinație de stres mecanic, un factor de stres chimic și timp poate duce la creșterea fisurilor de la zgârieturile minore ale suprafeței.
Aceste mecanisme pot apărea simultan. Acesta este motivul pentru care numai fișele de date ale materialelor nu sunt suficiente; trebuie să verificați compatibilitatea chimică cu o referință recunoscută și să luați în considerare temperatura reală de serviciu.
Alegerea unui termoplastic pentru servicii chimice
Majoritatea conductelor de proces pentru sarcini chimice utilizează unul dintre cele patru materiale termoplastice: HDPE, polipropilenă (PP), PVDF sau CPVC. Fiecare are un profil distinct de rezistență chimică și o metodă de instalare. Tabelul de mai jos este o vedere simplificată în scopuri de planificare. Consultați întotdeauna o diagramă de compatibilitate curentă, cum ar fi PPI TR-19, înainte de a face o specificație finală.
| Material | Serviciul chimic tipic | Limitări | Metoda de îmbinare |
|---|---|---|---|
| HDPE | Acizi diluați, alcaline, săruri, mulți compuși organici | Nu pentru oxidanți puternici sau mulți solvenți clorurati la temperatură ridicată | Fuziune cap la cap, electrofuziune |
| Polipropilenă | Rezistență largă la solvenți organici și o gamă largă de acizi | Temperatura de serviciu limitată; nu este ideal pentru agenții oxidanți puternici | Fuziune cu prize, fuziune cap la cap |
| PVDF | Rezistență excelentă la acizi puternici, halogeni și solvenți | Cost mai mare al materiilor prime; parametrii de fuziune mai pretențioși | Sudarea prin fuziune |
| CPVC | Rezistență bună la acizi fierbinți, mulți corozivi și substanțe chimice industriale | Nu întotdeauna compatibil cu aromatice și unii solvenți clorurati | Cimentarea cu solvent sau sudarea prin fuziune |
De exemplu, HDPE poate manipula mulți acizi și substanțe caustice diluate, făcându-l un cal de bătaie în apele uzate și linii de neutralizare. Cu toate acestea, solvenții clorurati pot provoca umflarea și permeația, astfel încât poate fi necesar PVDF sau un alt polimer de înaltă performanță. În fiecare caz, articulația rămâne cea mai vulnerabilă parte a sistemului.
Cum determină calitatea comună integritatea sistemului
O țeavă cu rezistență chimică excelentă este inutilă dacă îmbinarea se defectează. Îmbinările de sudură din materiale termoplastice sunt create prin topirea suprafeței țevii și a fitingului împreună. Când este făcută corect, îmbinarea este omogenă: fără garnitură, fără adeziv, fără cuplaje mecanice care să se degradeze. Acesta este motivul pentru care sudarea prin fuziune este preferată pentru serviciile chimice.
Două metode domină pentru țevile HDPE și PP: fuziunea prin mufă pentru diametre mai mici și electrofuziune pentru îmbinări mai mari sau de câmp. Electrofuziunea folosește un curent electric injectat printr-un fir de rezistență din fiting pentru a topi ambele suprafețe. Procesul depinde de mașina de sudură care furnizează tensiune și timp precis. O mașină de sudură prin electrofuziune adecvată pentru țevi cu diametre de până la 160 mm poate produce rezultate repetabile atunci când producția este stabilă.
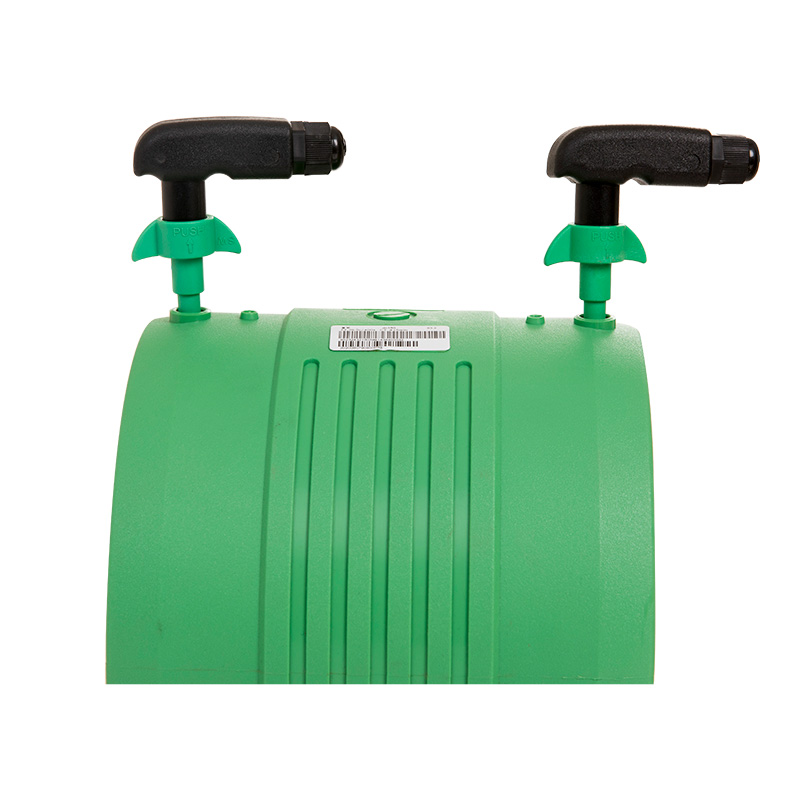 Aparat de sudura prin electrofuziune pentru tevi de polietilena de 20-160 mm Această mașină îmbină țevile HDPE și PP prin electrofuziune, cu tensiune și timp reglabile pentru diametre de până la 160mm. Controlul și monitorizarea sa automată asigură îmbinări consistente și fiabile pentru aplicații cu apă și gaz. Vizualizare produs →
Pentru o privire mai profundă asupra modului în care funcționează procesul de fuziune, puteți citi despre mecanismul de lucru al sudării prin electrofuziune.
Pregătirea suprafeței este o poartă de calitate
Pentru electrofuziune, suprafața țevii trebuie curățată înainte de sudare. Un strat subțire oxidat pe HDPE împiedică lipirea corectă a topiturii. Dacă săriți peste acest pas, îmbinarea poate arăta bine, dar va dezvolta o scurgere sub sarcină chimică.
Un racletor special pentru țevi de electrofuziune îndepărtează stratul de oxidare și aspățește ușor suprafața. Este un instrument mic cu un impact mare asupra integrității articulațiilor. Unele raclete sunt proiectate pentru țevi cu diametre exterioare de până la 400 mm, acoperind o gamă largă de aplicații prin electrofuziune. O racletă montată corespunzător vă ajută, de asemenea, să evitați adâncimea neuniformă, care este o cauză comună a fuziunii slabe.
 Instrument de răzuit țevi HDPE pentru pregătirea electrofuziunii de până la 400 mm Această racletă îndepărtează oxidarea și aspru suprafața exterioară a țevilor până la 400 mm înainte de electrofuziune, asigurând o integritate adecvată a îmbinării. Adâncimea sa constantă ajută la evitarea defectelor comune de fuziune. Vizualizare produs →
Controlul temperaturii este accentul de funcționare
Fuziunea cu priză a țevii PP și HDPE necesită încălzirea țevii și a fitingului la aceeași temperatură înainte de introducere. Aparatele de sudură portabile care se bazează pe un termostat simplu pot varia pe măsură ce temperatura ambientală se modifică. O mașină digitală de topire a prizei cu un afișaj clar al temperaturii oferă operatorului feedback pentru a confirma că placa de încălzire este la punctul de referință corect.
Aparatele digitale vă permit, de asemenea, să selectați diferite setări de temperatură pentru diferite materiale, ceea ce contează atunci când instalați atât PP, cât și HDPE la aceeași lucrare. O mașină bună va avea un controler de temperatură stabil și un cap de încălzire durabil care menține temperatura atunci când topiți mai multe îmbinări la rând. De exemplu, o mașină de sudură prin fuziune cu priză digitală de 63 mm cu afișaj cu LED pentru temperatură acoperă o gamă comună de dimensiuni pentru țevile PP-R și HDPE.
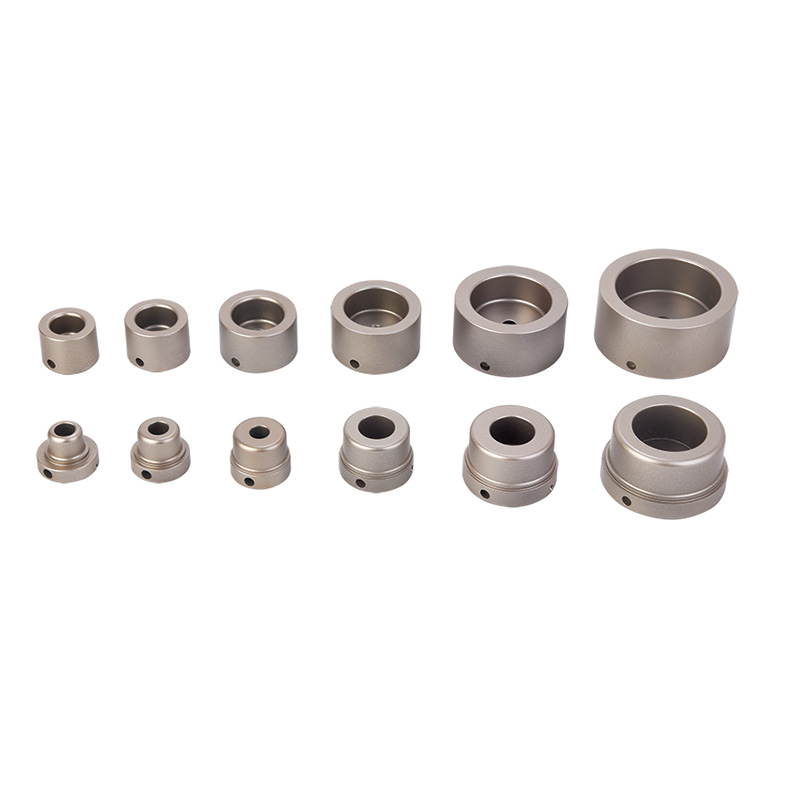 Aparat de sudura prin fuziune cu prize digitale pentru țevi PPR de 63 mm cu afișaj LED Această mașină sudează țevi PPR de 63 mm cu control digital al temperaturii și afișaj LED, permițând reglarea pentru diferite materiale. Prizele acoperite cu PTFE și încălzirea stabilă asigură îmbinări durabile și etanșe. Vizualizare produs →
Ce altceva să luați în considerare atunci când cumpărați echipamente de sudură
Dincolo de compatibilitatea chimică și metoda de îmbinare, echipele de achiziții ar trebui să evalueze siguranța electrică a echipamentului, disponibilitatea prizelor de încălzire și robinete interschimbabile, ușurința de curățare și experiența de export a producătorului. Un furnizor care oferă, de asemenea, tăietori de țevi, instrumente de teșire și clești cu inele rece vă poate ajuta să standardizați întregul kit de instalare pe o singură linie.
- Compatibilitate cu tensiune și priză pentru piața dvs.
- Gama de diametre a țevii și disponibilitatea prizelor de încălzire sau a ștuțurilor atât în dimensiuni metrice, cât și în inci.
- Piese de încălzire de schimb și accesorii, cum ar fi cămăși termoizolante.
- Timp de răspuns în garanție și asistență post-vânzare.
Atunci când alegeți un furnizor, confirmați că echipamentul este livrat cu tensiunea corectă pentru piața dvs. și că sunt disponibile piese de schimb. O conductă sudată este un activ pe termen lung; instrumentele care creează îmbinările fac parte din acel activ.
Conductele rezistente la substanțe chimice sunt o decizie a sistemului. Materialul conductei trebuie să se potrivească cu serviciul chimic, dar îmbinările trebuie făcute cu aceeași grijă. Selectarea unui material termoplastic cu compatibilitate excelentă, pregătirea corectă a suprafeței și utilizarea unui aparat de sudură prin fuziune fiabil, cu control precis al temperaturii, vă oferă cea mai bună șansă pentru o instalare fără scurgeri și de lungă durată.
Produse înrudite


 +86-158 6813 9123
 +86-571-82432777

 No.7 Yangguang Road, zona industrială Linpu, orașul Hangzhou, provincia Zhejiang, China
Copyright © 2024 Hangzhou Fuyi Tools Co., Ltd. All Rights Reserved.
|
