
Acasă / Ştiri / Știri din industrie / Ghid complet pentru conducta HDPE cu perete dublu: structură, beneficii și sudare
Știri din industrie
Oct 05,2026
Ghid complet pentru conducta HDPE cu perete dublu: structură, beneficii și sudare
Țeava HDPE cu perete dublu arată ca un produs simplu, dar alegerea între ea și o țeavă cu perete solid se reduce adesea la modul în care îmbinările vor funcționa sub sarcină. Se preconizează că o conductă de drenaj îngropată sub un drum va transporta apa pluvială timp de zeci de ani fără scurgeri. Țeava HDPE cu perete dublu oferă acest lucru cu un interior neted și un exterior ondulat. Provocarea inginerească nu este conducta în sine; este articulația. Acest ghid explică structura, avantajele și metodele de sudare care mențin sistemele HDPE cu pereți dubli etanșe.
Ce este conducta HDPE cu perete dublu?
Țeava HDPE cu perete dublu este o țeavă din polietilenă de înaltă densitate cu doi pereți diferiți. Peretele interior este neted și continuu. Peretele exterior este ondulat și formează o serie de nervuri inelare sau elicoidale. Spațiul dintre cei doi pereți conferă țevii o rigiditate ridicată a inelului, fără a adăuga greutate inutilă. Țeava este produsă din același material PE 100 sau PE 80 folosit pentru țevile HDPE cu perete solid, astfel încât rezistă bine la coroziune, substanțe chimice și abraziune.
Diferența mecanică cheie față de țeava cu pereți solidi este comportamentul la îndoire. Deoarece peretele exterior este ondulat, conducta se poate deforma sub sarcina solului, menținând în același timp zona de curgere. Peretele interior neted menține frecarea scăzută și previne acumularea de sedimente. Acesta este motivul pentru care conducta HDPE cu perete dublu este specificată pentru canalizări pluviale, canalizări și drenuri agricole unde atât rezistența structurală, cât și eficiența hidraulică contează.
Avantajele cheie ale conductei HDPE cu perete dublu
- Ușoară și ușor de manevrat: O țeavă HDPE cu perete dublu este semnificativ mai ușoară decât betonul armat sau fonta ductilă de același diametru, ceea ce reduce costurile de transport și instalare.
- Rigiditate mare a inelului: peretele exterior ondulat oferă rezistența structurală necesară pentru aplicațiile îngropate sub drumuri, căi ferate sau echipamente grele.
- Rezistență la coroziune și la chimicale: este imun la chimia solului și a apei care atacă țevile metalice și rezistă la efluenții acizi sau alcalini.
- Interior neted: frecare mai mică înseamnă că diametrele mai mici ale țevilor pot transporta același debit ca țevile mai mari de beton, reducând volumul excavației.
- Durată lungă de viață: Cu o instalare și îmbinări adecvate, țeava HDPE cu perete dublu poate funcționa mai mult de 50 de ani.
- Flexibilitatea designului îmbinării: țeava poate fi îmbinată cu garnituri de cauciuc, manșoane termocontractabile, sudare prin extrudare sau metode de sudare prin fuziune, în funcție de ceea ce necesită proiectul.
Aceste avantaje fac țeava HDPE cu perete dublu o alegere rentabilă pentru sistemele de drenaj gravitațional, dar performanța pe termen lung depinde de calitatea fiecărei îmbinări de-a lungul liniei.
Aplicații comune
Conducta HDPE cu perete dublu este utilizată în drenajul municipal, colectarea apelor uzate, gestionarea apelor pluviale, canalizări de autostrăzi, efluenți industriali și drenajul câmpurilor agricole. Este, de asemenea, utilizat pentru sistemele subterane de reținere a furtunilor și liniile de apă uzată de la cămin la cămin. Combinația conductei de rezistență chimică și rezistență structurală o face o alegere practică pentru locurile în care sunt prezente mișcarea solului, apa subterană sau substanțe chimice agresive.
În instalarea fără șanț, țeava HDPE cu perete dublu poate fi trasă printr-o cale de gaură. Peretele său interior neted păstrează fluxul chiar și atunci când conducta este instalată cu o curbă ușoară. În instalațiile cu tăiere deschisă, flexibilitatea țevii îi permite să se aseze sub încărcături grele de trafic fără fisuri.
Cum se îmbină țeava HDPE cu perete dublu
Metoda de îmbinare determină dacă un sistem HDPE cu perete dublu va rămâne fără scurgeri pe durata de viață. Îmbinările din cauciuc sunt comune pentru drenajul gravitațional, deoarece sunt simple și rapide. Pentru o ramură sau o reparație, totuși, cea mai fiabilă și repetabilă metodă este electrofuziunea. Un fiting de electrofuziune conține o bobină de încălzire care topește suprafața țevii și peretele fitingului împreună. Procesul de fuziune este controlat de o mașină care citește codul de bare de montaj și aplică curentul corect pentru timpul corect. Acest nivel de control este de ce calitatea sudurii prin electrofuziune este atât de ridicată .
| Metoda de îmbinare | Utilizare tipică | Fiabilitate | Echipament necesar |
|---|---|---|---|
| Garnitura de cauciuc | Linii de drenaj gravitațional | Bun | Fără unelte speciale |
| Manșon termocontractabil | Imbinari de camp pe diametre mici | Moderat | Torță sau pistol termic |
| Electrofuziune | Conexiuni de sucursale și reparații | Înalt | Electrofuziune welding machine |
| Sudarea prin extrudare | Imbinari cap la cap cu diametru mare | Înalt | Extruder și unelte de pregătire |
Pentru îmbinarea prin electrofuziune, aparatul de sudură trebuie să furnizeze curent și tensiune stabile pe tot parcursul ciclului de fuziune. Mașina de sudură prin electrofuziune de 20160 mm este construită pentru acest rol și se împerechează cu fitinguri utilizate pe șantierele de construcții unde portabilitatea încă contează.
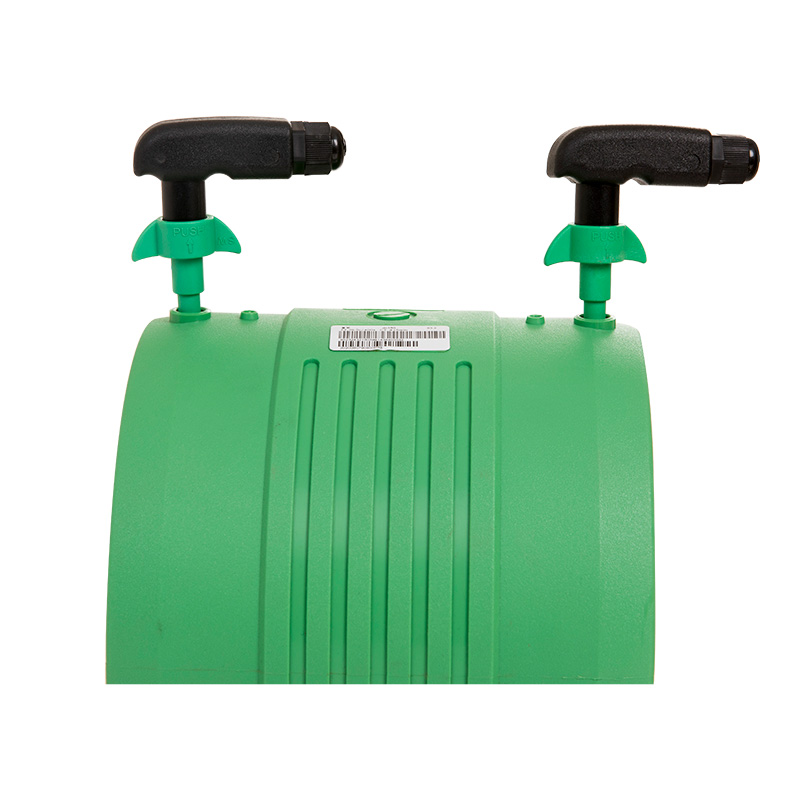 Aparat de sudura prin electrofuziune de 20-160 mm Mașina de sudură prin electrofuziune de 20-160 mm este o unealtă specializată și versatilă concepută pentru îmbinarea țevilor din polietilenă cu diametre cuprinse între 20 mm și 160 mm. Aceasta... Vizualizare produs →
Înainte de electrofuziune, suprafața țevii trebuie răzuită pentru a îndepărta stratul oxidat care se formează în timpul fabricării și depozitării țevii. Un racletor pentru conducte HDPE prin electrofuziune face ca acest pas să fie rapid și consistent. O suprafață curată este esențială; o suprafață zgâriată sau oxidată va produce o sudură slabă.
 FYEPS400 Raclete pentru țevi HDPE cu electrofuziune pentru țevi HDPE Instrument de răzuit țevi Aparat de sudura prin electrofuziune FYEFM200 care utilizează tehnologia avansată de control PID, făcând ieșirea dispozitivului mai stabilă și mai fiabilă. Ecran LCD de dimensiuni mari ca om-mașină și... Vizualizare produs →
Pentru sistemele HDPE mai mici cu pereți dubli, sudarea prin fuziune prin priză este utilizată și atunci când capetele țevilor sunt libere să se rotească. Fuziunea prizei topește țeava în exterior și fitingul în interior cu o placă de încălzire, apoi țeava este împinsă în fiting. Rezultatul este o îmbinare omogenă care este mai puternică decât țeava în sine.
Selectarea echipamentului potrivit de sudare prin fuziune
Selectarea echipamentului pentru instalarea conductelor HDPE cu perete dublu depinde de dimensiunea conductei, de condițiile amplasamentului și dacă aveți nevoie de electrofuziune sau de fuziune prin priză. Pentru electrofuziune, aveți două opțiuni principale: mașini bazate pe transformator și mașini cu invertor. Mașinile cu invertor sunt mai mici, mai ușoare și mai eficiente din punct de vedere energetic, ceea ce contează pe site-urile îndepărtate. Mașinile cu transformator oferă de obicei un ciclu de funcționare continuu mai mare și sunt preferate pentru fitingurile cu diametru mare.
Pentru fuziunea țevilor mai mici, o mașină de afișare digitală oferă operatorului o vedere clară a temperaturii plăcii de încălzire. Acest lucru este important deoarece temperatura, nu presiunea, este variabila principală care determină rezistența sudurii. O mașină digitală facilitează, de asemenea, replicarea acelorași parametri de sudare în mii de îmbinări.
Când selectați o mașină de topire cu prize, intervalul diametrului țevii este primul factor. Multe mașini acoperă 20-63 mm, 63-110 mm sau 75-160 mm. Alegeți o mașină care se potrivește cu dimensiunile țevilor proiectului dvs. fără a necesita o a doua unitate. Un ghid practic este de a privi cum să alegeți mașina de sudură prin fuziune cu prize potrivită pentru diferite cerințe materiale. Apoi comparați stabilitatea mașinii, calitatea plăcii de încălzire și disponibilitatea prizei în dimensiuni metrice și în inci.
Gama de 75-110 mm este comună pentru aplicațiile de drenaj HDPE cu perete dublu. O mașină de sudură prin fuziune cu prize digitale din această gamă acoperă majoritatea proiectelor mici și mijlocii. De asemenea, permite operatorului să seteze temperatura de încălzire cu precizie pentru materialele PE 80 sau PE 100.
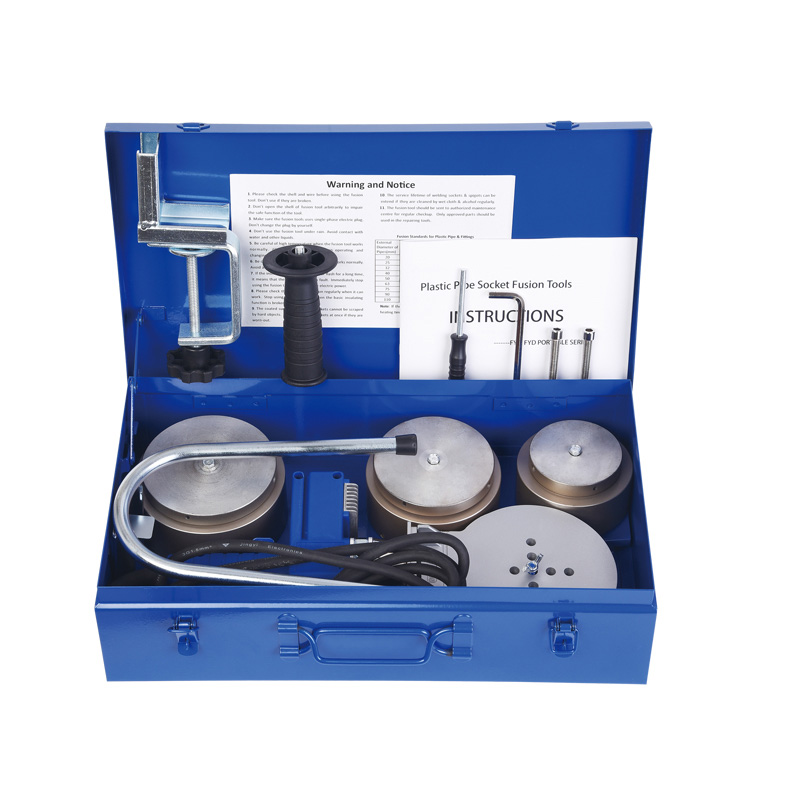 FYD110 Afișaj digital automat de topire la cald din plastic de fuziune cap la fuziune mașină de sudare prin fuziune Mașina de sudat cap la cap din plastic topit FYD110 nu numai că are capacități de sudare eficiente și precise, dar este și ușor de operat, sigur și de încredere. Masina a... Vizualizare produs →
Luați în considerare și ergonomia instrumentului. O mașină portabilă poate cântări mai puțin de 2 kg, în timp ce o unitate de banc oferă suport stabil pentru lucrări repetate. Echipajele de teren preferă adesea o mașină portabilă cu temperatură constantă pentru sarcini rapide, în timp ce mașinile digitale sunt valoroase atunci când este necesară documentarea.
Cele mai bune practici de instalare pentru performanță fără scurgeri
Nicio mașină de sudură nu poate repara o îmbinare prost pregătită. Curățați capetele conductei, îndepărtați orice contaminare și îndepărtați stratul oxidat înainte de a începe. Păstrați placa de încălzire la temperatura corectă pentru materialul țevii și grosimea peretelui. Folosiți timpul corect de răcire și nu trageți niciodată îmbinarea înainte de a se răci. În cele din urmă, înregistrați parametrii de sudare pentru fiecare îmbinare dacă proiectul necesită trasabilitate.
Pe vreme rece, conducta HDPE cu perete dublu devine mai rigidă. Unele mașini au o funcție de compensare a temperaturii care ajustează ciclul de fuziune la temperatura ambiantă. Pe vreme caldă, asigurați-vă că conducta nu este deformată de lumina directă a soarelui înainte de sudare. Acești pași mici sunt cei care separă un instalator bun de unul problematic.
Țeava HDPE cu perete dublu este o țeavă durabilă și versatilă pentru aplicații cu gravitație și presiune. Dar performanța țevii este la fel de bună ca și îmbinările sale. Indiferent dacă utilizați garnituri de cauciuc, electrofuziune sau fuziune prin soclu, selectarea echipamentului potrivit și urmarea procedurii corecte va determina dacă linia se scurge sau rămâne uscată timp de zeci de ani. Utilizați linkurile de produse din acest ghid pentru a examina mașinile de sudură și racletele disponibile și discutați cu un furnizor care înțelege cerințele instalării HDPE cu perete dublu.
Produse înrudite


 +86-158 6813 9123
 +86-571-82432777

 No.7 Yangguang Road, zona industrială Linpu, orașul Hangzhou, provincia Zhejiang, China
Copyright © 2024 Hangzhou Fuyi Tools Co., Ltd. All Rights Reserved.
|
