
Acasă / Ştiri / Știri din industrie / Sisteme de conducte chimice: materiale, sudare prin fuziune și instalare fără scurgeri
Știri din industrie
Sep 21,2026
Sisteme de conducte chimice: materiale, sudare prin fuziune și instalare fără scurgeri
Sistemele de conducte chimice eșuează adesea la îmbinare, nu în conductă. O sudură prin fuziune cu o singură priză care este prea rece sau prea mică se va scurge în câteva luni, mai ales când poartă un acid concentrat sau apă de înaltă puritate. De aceea, inginerii și antreprenorii ar trebui să evalueze tehnologia de conectare la fel de atent ca și gradul de rășină.
De ce țevile polimerice domină serviciile chimice
Sistemele de conducte polimerice au devenit implicite în procesarea chimică, bucle de apă deionizată, fabrici de celuloză și hârtie și tratarea apelor uzate. Motivul este simplu: țeava termoplastică nu se corodează ca oțelul carbon, nu necesită acoperiri externe și nu adaugă contaminanți metalici la fluidele sensibile. PP-R, PE și PVDF acoperă o gamă largă de medii și temperaturi agresive.
Pentru aplicații chimice și de puritate ridicată, PP-R oferă o rezistență excelentă la acizi, alcalii și solvenți la temperaturi moderate. HDPE și PE 100 sunt preferate pentru duritatea, flexibilitatea și capacitatea lor de a face față instalațiilor îngropate sau în mișcare. Când temperatura sau corozivitatea depășește limitele PP-R, PVDF este frecvent specificat.
| Material | Serviciu chimic tipic | Interval de temperatură (aprox.) | Metoda primară de îmbinare |
|---|---|---|---|
| PP-R | Acizi, alcaline, apă deionizată | Până la 95°C | Fuziunea prizei |
| PE / PE 100 | Apă, deșeuri, substanțe chimice diluate | Până la 60°C | Electrofuziune, fuziune priză |
| PVDF | Acizi puternici, solvenți, medii de înaltă puritate | Până la 140°C | Fuziunea prizei, butt fusion |
Socket Fusion: O metodă dovedită pentru linii mai mici
Fuziunea prin soclu este metoda principală de îmbinare pentru țevile PP-R până la 63 mm OD în serviciu chimic. Capătul țevii și mufa fitingului sunt încălzite simultan cu o unealtă montată pe o mașină de sudură prin fuziune. Odată ce suprafețele ating starea corectă de topire, operatorul introduce țeava în fiting și o ține sub presiune până când îmbinarea se răcește. Execuția corectă depinde de trei factori: temperatură, timpul de încălzire și adâncimea de introducere.
Utilizarea unei mașini cu temperatură controlată înlătură o mare parte din variabilitatea operatorului. Modelele cu temperatură constantă sunt simple și rentabile, dar mașinile de afișare digitală permit operatorului să verifice temperatura exactă a topiturii înainte de fiecare sudare. Acest lucru este deosebit de important în sistemele de conducte chimice unde o scurgere poate expune lucrătorii la medii periculoase. Pentru o privire mai profundă, urmați cele mai bune practici pentru realizarea unei sudură prin fuziune a soclului puternică și fără scurgeri .
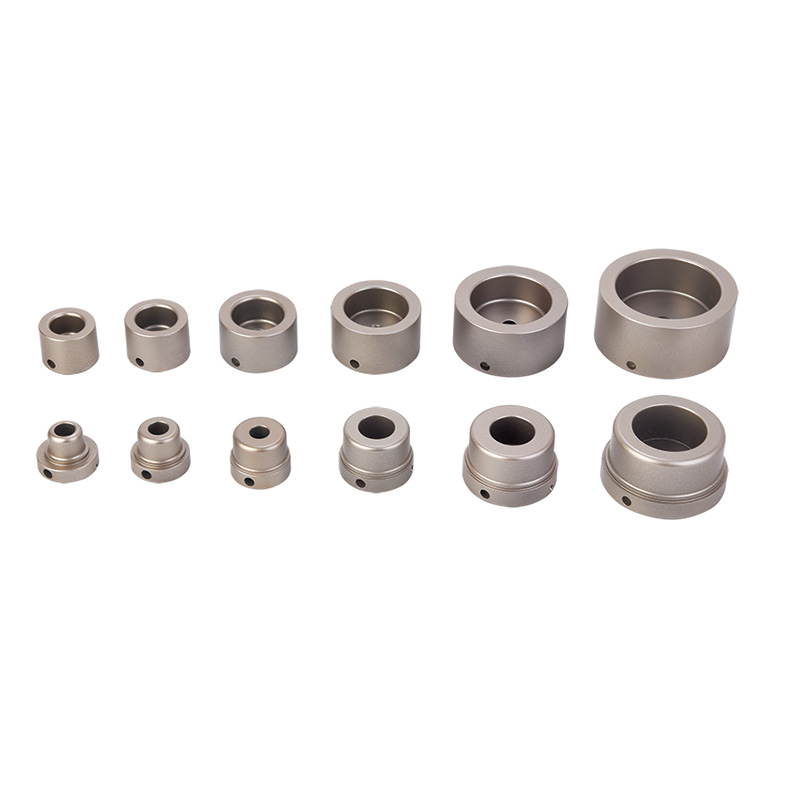 Aparat digital de sudura prin fuziune cu prize cu afișaj LED pentru temperatură pentru țevi PPR de 63 mm Această mașină de sudură digitală oferă un control precis al temperaturii printr-un afișaj LED, ajutând la asigurarea îmbinărilor de fuziune a prizei puternice și fără scurgeri. Este util în special atunci când lucrați cu conducte chimice unde calitatea sudurii este critică. Vizualizare produs →
Înainte de încălzire, conducta trebuie tăiată pătrată, teșită și curățată. Un tăietor de țevi rotativ sau cu clichet funcționează bine pentru majoritatea țevilor din plastic. Teșirea îndepărtează marginea aspră care ar putea rade materialul din orificiul fitingului în timpul introducerii.
Electrofuziune pentru linii de diametru mare, îngropate sau greu accesibile
Electrofuziunea este metoda de alegere atunci când fuziunea prizei devine nepractică. Este utilizat pe țevi PE cu diametru mai mare, țevi îngropate, instalații fără șanț și lucrări de reparații în care forța de rotație sau de fuziune este limitată. Un fiting de electrofuziune conține un fir de rezistență încorporat. Mașina de sudură trimite curent prin sârmă, topind alezajul fitingului și suprafața țevii împreună.
Un avantaj major este că electrofuziunea nu depinde de forța operatorului sau de aliniere. Fitingul fixează țeava pe loc în timp ce se realizează sudarea. Este, de asemenea, potrivit pentru țevi PE de diferite grosimi de perete.
Cu toate acestea, electrofuziunea eficientă necesită o pregătire atentă a suprafeței pe teren. Conducta trebuie răzuită pentru a îndepărta oxidul sau contaminanții chiar înainte de sudare. O racletă ascuțită pentru țevi de electrofuziune nu este opțională; acesta determină dacă îmbinarea va fi etanșă la gaz pe parcursul anilor de serviciu.
 Racletă pentru țevi HDPE pentru prepararea prin electrofuziune a țevilor de până la 400 mm O racletă ascuțită este esențială pentru îndepărtarea oxidului și a contaminanților înainte de electrofuziune. Acest instrument asigură o suprafață curată a țevii, care este vitală pentru realizarea îmbinărilor etanșe la gaze care rămân fiabile de-a lungul anilor de funcționare. Vizualizare produs →
Mașinile de sudură pentru electrofuziune sunt disponibile în două tipuri largi: pe bază de transformator și pe bază de invertor. Mașinile tip transformator sunt robuste și adesea preferate pentru lucrări mari, grele pe șantier, în timp ce mașinile cu invertor sunt mai ușoare și mai eficiente din punct de vedere energetic. Pentru o gamă tipică de 20-160 mm, o mașină de sudură prin electrofuziune cu transformator oferă o ieșire fiabilă și o încălzire constantă.
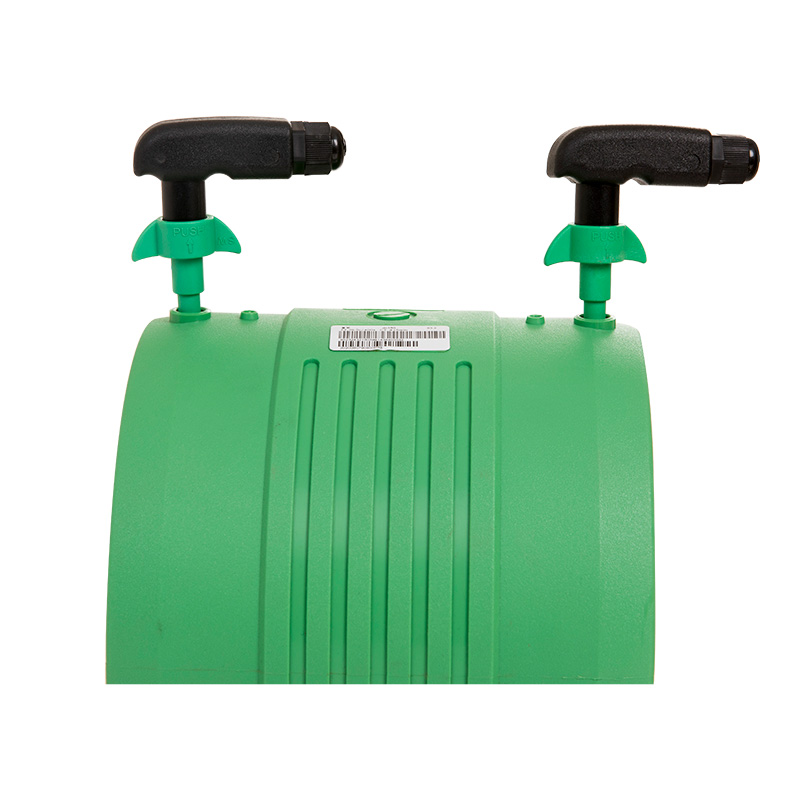 Aparat de sudura prin electrofuziune pentru tevi HDPE, PP si PPR de la 20 la 160 mm Această mașină de sudură prin electrofuziune pe bază de transformator oferă o ieșire stabilă pentru țevi în intervalul 20-160 mm. Este proiectat pentru utilizare fiabilă pe teren, oferind încălzire constantă și control automat pentru a produce îmbinări durabile în sistemele de apă și gaz. Vizualizare produs →
După răzuire, introduceți țeava complet în fiting și conectați cablurile. Setați timpul și curentul corect de fuziune conform specificațiilor producătorului fitingurilor. Aparatul controlează ciclul de fuziune și previne supraîncălzirea.
Practici de instalare care previn scurgerile
O țeavă bună și o mașină bună nu sunt suficiente. Inginerii hidraulici și operatorii de instalații știu că calitatea finală a îmbinării este determinată de pregătire și disciplină. Următoarele practici trebuie tratate ca nenegociabile atunci când se instalează sisteme de conducte chimice.
- Tăiați pătratul țevii înainte de teșire. O tăietură în unghi reduce adâncimea efectivă de inserție și slăbește articulația.
- Utilizați timpul de încălzire corect pentru diametrul conductei și grosimea peretelui. Prea scurt lasă suprafețele netopite; prea mult timp degradează polimerul.
- Introduceți țeava complet până la marcajul adâncimii prizei. O inserție parțială creează o concentrare a tensiunii și o cale de scurgere ascunsă.
- Mențineți presiunea de introducere pentru timpul de răcire specificat. Deplasarea țevii înainte de setarea sudurii poate cauza micro-fisuri.
- Testați sistemul înainte de a fi pus în funcțiune. Testul trebuie să fie peste presiunea de proiectare și să fie menținut suficient de mult pentru a identifica scurgeri lente.
Efectuarea acestor pași cu echipamente de fuziune calibrate și operatori instruiți va produce în mod constant îmbinări care durează întreaga viață a sistemului de conducte.
Alegerea echipamentului potrivit pentru un proiect de conducte chimice
Selectarea instrumentului de fuziune potrivit începe cu dimensiunea și materialul țevii. Liniile mici PP-R de până la 63 mm sunt tratate cel mai bine de o mașină de fuziune digitală sau automată, care asigură controlul precis al temperaturii și funcționarea rapidă. Pentru linii mari PE sau pentru lucrări de reparații, o mașină de electrofuziune este investiția mai bună. Pentru etapele de pregătire, tăietorii de țevi și instrumentele de răzuit trebuie să fie potrivite cu diametrul țevii și duritatea materialului.
Proiectele diferă și în ceea ce privește portabilitatea și condițiile site-ului. Unitățile de bancă se potrivesc magazinelor de prefabricare; unitățile portabile permit operatorului să se deplaseze de-a lungul conductei. Factorii de decizie ar trebui să caute echipamente care oferă o putere stabilă, elemente de încălzire fiabile și afișaje ușor de citit. Uneltele potrivite pot reduce timpul de antrenament, pot îmbunătăți randamentul la prima trecere și pot reduce costul articulațiilor defectate.
Lecția din sistemele de conducte chimice este că selecția materialelor și tehnologia de conectare sunt două jumătăți ale unei singure decizii. O rășină compatibilă chimic este la fel de bună ca îmbinarea care o leagă. Cu un proces corect de fuziune sau electrofuziune, pregătirea adecvată a suprafeței și echipamente calibrate, conductele chimice pot oferi zeci de ani de funcționare fără scurgeri.
Produse înrudite


 +86-158 6813 9123
 +86-571-82432777

 No.7 Yangguang Road, zona industrială Linpu, orașul Hangzhou, provincia Zhejiang, China
Copyright © 2024 Hangzhou Fuyi Tools Co., Ltd. All Rights Reserved.
|
