
Acasă / Ştiri / Știri din industrie / Țeava HDPE SDR17 explicată: dimensiuni, valori nominale de presiune și îmbinare prin fuziune
Știri din industrie
Oct 12,2026
Țeava HDPE SDR17 explicată: dimensiuni, valori nominale de presiune și îmbinare prin fuziune
Când o țeavă PE100 ajunge la fața locului cu SDR17 imprimat pe butoi, numărul nu este un grad de material sau o clasă de presiune. Raportul de dimensiuni standard este cel care stabilește relația dintre diametrul exterior al țevii și grosimea peretelui acesteia. Pentru SDR17, raportul este de 17:1: o țeavă de 110 mm poartă un perete de aproximativ 6,5 mm, iar în PE100 are o presiune nominală de 10 bar. Consecința practică pentru instalatori și specificatori este mai simplă: o linie SDR17 rareori eșuează prin peretele conductei. Când eșuează, eșuează la o articulație de fuziune. De aceea, calitatea îmbinării și echipamentul care o produce, merită la fel de multă atenție ca și numărul SDR în sine.
Ce înseamnă SDR17 în proiectarea conductelor
Raportul standard de dimensiuni este un număr adimensional calculat prin împărțirea diametrului exterior al țevii la grosimea minimă a peretelui. Deoarece raportul rămâne constant pe toate diametrele, o clasă SDR acoperă o gamă întreagă de dimensiuni de țeavă, păstrând în același timp aceeași capacitate de încărcare a presiunii. În sistemul SDR, un raport mai mare înseamnă un perete mai subțire în raport cu diametrul exterior, astfel încât SDR17 se află între clasele SDR11 mai grele și SDR21 și SDR26 mai ușoare.
Pentru PE100, conductele SDR17 sunt în mod normal clasificate PN10 (10 bar pentru apă la 20 °C); pentru materialul PE80, aceeași geometrie este clasificată PN8. Aceste evaluări definesc anvelopa de funcționare sigură a rețelei de conducte. Valorile nominale presupun apă curată și o durată de viață de 50 de ani, deci includ o marjă de siguranță substanțială pentru condițiile reale de instalare.
| Diametrul exterior nominal (mm) | Grosimea peretelui SDR17 calculată (mm) | Presiune nominală tipică (PE100) |
|---|---|---|
| 63 | 3.7 | PN10 |
| 90 | 5.3 | PN10 |
| 110 | 6.5 | PN10 |
| 160 | 9.4 | PN10 |
| 200 | 11.8 | PN10 |
| 315 | 18.5 | PN10 |
Deoarece raportul este constant, o conductă SDR17 de 315 mm și o conductă SDR17 de 63 mm au aceeași capacitate teoretică de presiune. Ceea ce se schimbă odată cu dimensiunea este suprafața peretelui, greutatea pe metru și metoda practică de îmbinare - de aceea o specificație SDR17 trebuie să fie însoțită de un plan de instalare la fel de disciplinat.
SDR17 vs SDR11: ce se schimbă raportul
Majoritatea deciziilor de achiziție a țevilor PE se reduc la o alegere între SDR17 și SDR11, deoarece acestea sunt cele două rapoarte care domină specificațiile de apă și canalizare. Versiunea scurtă este aceasta: SDR11 oferă mai multă grosime a peretelui și o presiune mai mare; SDR17 oferă mai multă zonă de curgere și un cost mai mic al materialului. Pentru o conductă lungă, diferența de cost pe metru poate fi decisivă, dar numai dacă presiunea nominală mai mică este acceptabilă pentru condițiile de funcționare.
| Proprietate | SDR17 (PE100) | SDR11 (PE100) |
|---|---|---|
| Grosimea peretelui în raport cu OD | OD / 17 | OD / 11 |
| Presiune nominală, apă 20 °C | PN10 | PN16 |
| Presiune nominală nominală, PE80 | PN8 | PN12.5 |
| Secțiune transversală internă pe OD | Mai mare | Mai mic |
| Greutate pe metru | Mai jos | Mai sus |
| Costul materialului pe metru | Mai jos | Mai sus |
| Rezistență la sarcini punctuale și impact | Mai jos | Mai sus |
Diferența structurală afectează și manipularea. Cu peretele SDR17 mai subțire, o piatră ascuțită în așternutul șanțului, rambleul neglijent sau o cădere dură în timpul descărcării pot stresa sau deteriora conducta mai ușor decât SDR11. Acest lucru nu înseamnă că SDR17 este un produs fragil; înseamnă că pregătirea șanțurilor și manipularea atentă fac parte din specificație. Antreprenorii care îngroapă SDR17 în șanțuri umplute cu piatră, fără așternut de nisip, vor vedea rezultatul ca deformare nerotunjită și deformare punctiformă cu mult înainte ca linia să fie presurizată.
Unde SDR17 este specificația potrivită
SDR17 este ales în cazul în care presiunea de proiectare rămâne la sau sub 10 bari și încărcarea externă este moderată. Acest lucru îl face implicit pentru o gamă largă de rețele de conducte municipale și industriale:
- Canalizare gravitațională și conducte pluviale, unde presiunea internă este aproape de zero și principala cerință este supraviețuirea sarcinilor instalației.
- Rețelele de distribuție a apei și rețelele rurale de alimentare care funcționează la presiuni moderate, stabile.
- Rețeaua de irigare și liniile de aprovizionare agricolă, unde rulajele lungi fac economiile de material semnificative.
- Circuite industriale de apă de proces și apă de răcire cu presiuni controlate și medii neagresive.
- Proiecte cu șanțuri deschise și cu găuri direcționale în care inginerul proiectant a confirmat că capacitatea PN10 este suficientă.
Logica economică este simplă: pentru același diametru exterior, SDR17 utilizează mai puțin polimer, cântărește mai puțin și oferă un orificiu intern puțin mai mare. Pe o conductă lungă, economiile combinate de material pentru conducte, transport și manipulare pot fi substanțiale - tocmai de aceea SDR17 este clasa calului de lucru pentru sistemele PE cu presiune moderată.
Fusion Joining: Unde un sistem SDR17 este câștigat sau pierdut
O conductă SDR17 cu pereți subțiri este o conductă bună, dar o conductă este la fel de puternică ca îmbinările sale. Conducta PE este îmbinată prin topirea și resolidificarea polimerului la interfață; o îmbinare de fuziune realizată corespunzător nu are adeziv, etanșare sau garnitură. Două metode domină instalațiile SDR17. Fuziunea prin soclu este utilizată în principal pentru găuri mici în sistemele de țevi PP-R/PE, de obicei de la 20 mm până la aproximativ 110 mm. Electrofuziunea este utilizată pentru rețelele de dimensiuni medii până la mari, unde cuplul sau fitingul se înfășoară în jurul capetelor țevii pregătite.
Fuziunea prizei necesită trei lucruri: suprafețe curate, capete de țevi tăiate pătrat și un instrument de încălzire care menține o temperatură de topire stabilă. Capătul țevii și interiorul mufei fitingului sunt încălzite pe aceleași fețe de încălzire, apoi sunt retrase și împinse împreună pentru a forma o perlă dublă vizibilă. Tăiați prost țeava, teșiți-o inconsecvent sau trageți îmbinarea înainte să se răcească, iar calitatea sudurii scade chiar dacă țeava SDR17 în sine este perfect solidă.
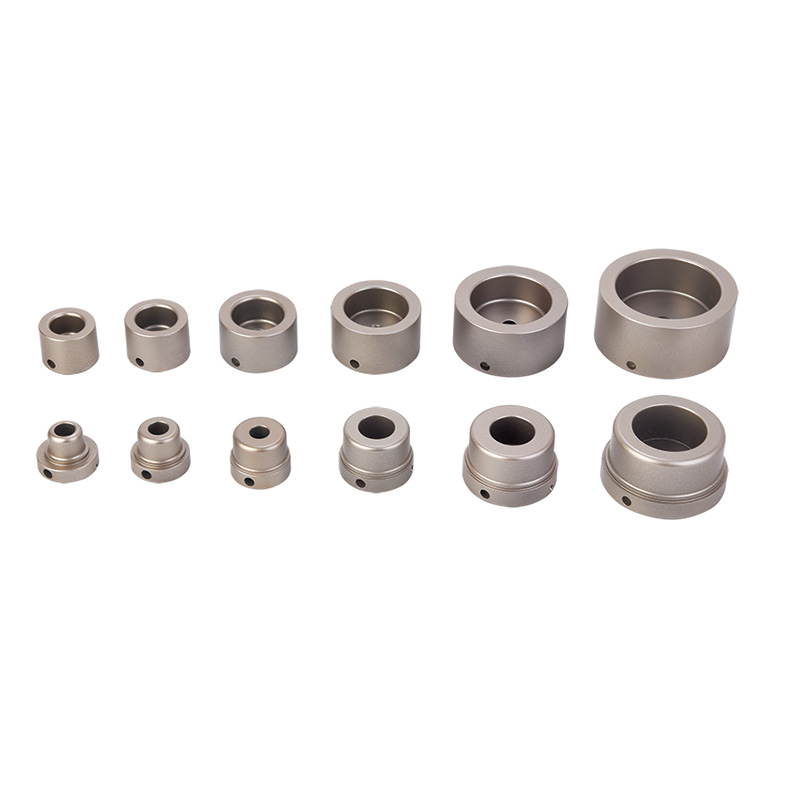 FYD63 63mm PPR Sudor digital prin fuziune cu afisaj LED pentru temperatura Acest aparat digital de fuziune a prizei de 63 mm afișează temperatura reală a încălzitorului pe un afișaj LED, reducând presupunerile. Se potrivește fitingurilor PP-R/PE obișnuite pe liniile de ramificație SDR17 și ajută operatorii să producă îmbinări consistente, etanșe la presiune. Vizualizare produs →
O mașină de topire a prizei cu afișaj digital elimină o mare parte din presupuneri, deoarece operatorul citește temperatura reală a încălzitorului în loc să se bazeze pe un cadran cu termostat cu precizie incertă. O mașină digitală de 63 mm acoperă cea mai comună gamă de diametre mici și se potrivește fitingurilor PP-R/PE utilizate pe liniile de ramificație SDR17. Secvența procedurii — tăiere, teșire, încălzire, îmbinare, răcire — este exact aceeași indiferent dacă lucrați la 20 mm sau la 160 mm. Antreprenorii care urmează cele mai bune practici pentru o sudură prin fuziune cu soclu puternică, fără scurgeri produc în mod constant îmbinări care supraviețuiesc testării de presiune la prima încercare.
Electrofuziunea este un proces diferit cu o disciplină diferită. Capetele țevii pregătite sunt introduse într-un cuplaj de electrofuziune cu fir de rezistență încorporat în suprafața sa interioară; mașina trimite un curent controlat prin sârmă, topind polimerul din jur, astfel încât țeava și cuplajul să fuzioneze într-o singură bucată. Cea mai frecventă cauză a unei îmbinări de electrofuziune eșuate nu este tensiunea mașinii sau calitatea cuplajului - este o suprafață a țevii nepregătită. Țevile din PE formează un strat subțire de oxid care împiedică legarea prin fuziune adecvată, iar pe teren suprafața este adesea contaminată cu murdărie, grăsime sau praf de zidărie. Dacă acel strat nu este îndepărtat, îmbinarea poate trece de o inspecție vizuală și poate eșua luni mai târziu sub presiune.
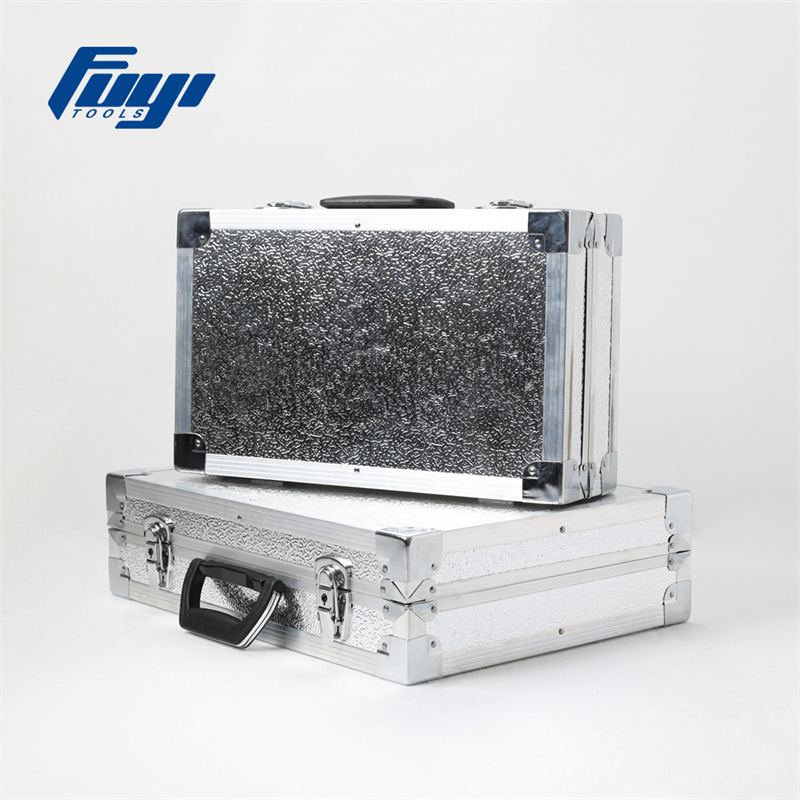 FYEPS400 Racletă pentru țevi de electrofuziune pentru pregătirea suprafeței țevilor din HDPE Pregătirea corectă a suprafeței este esențială pentru îmbinările prin electrofuziune. Această racletă îndepărtează uniform stratul de oxid fără a slăbi pereții subțiri SDR17, reducând riscul de defecțiune a îmbinărilor sub presiune. Un instrument de încredere pentru fiecare lucrare de electrofuziune. Vizualizare produs →
De aceea, în fiecare cutie de scule pentru sudarea SDR17 se află o racletă pentru țevi de electrofuziune. O racletă bine făcută îndepărtează stratul de oxid în mod uniform în jurul circumferinței, fără a săpa suficient de adânc pentru a slăbi peretele - un risc real pentru o țeavă SDR17 cu pereți subțiri dacă cineva improviză cu hârtie abrazivă grosieră. În conformitate cu ratingul de 10 bari pe care SDR17 PE100 îl permite, integritatea articulației nu poate fi considerată de la sine înțeles.
Mașina de electrofuziune în sine trebuie să ofere un ciclu de sudare stabil și repetabil. Mașinile tip invertor sunt mai ușoare și mai portabile pentru lucrul pe șantier, în timp ce mașinile tip transformator sunt preferate pentru utilizare continuă grea. Potrivirea mașinii la intervalul de diametre este la fel de importantă: o unitate evaluată doar la 63 mm nu are loc pe o mașină SDR17 de 200 mm, iar o mașină supradimensionată irosește energie și timp pe conexiuni mici de ramificație.
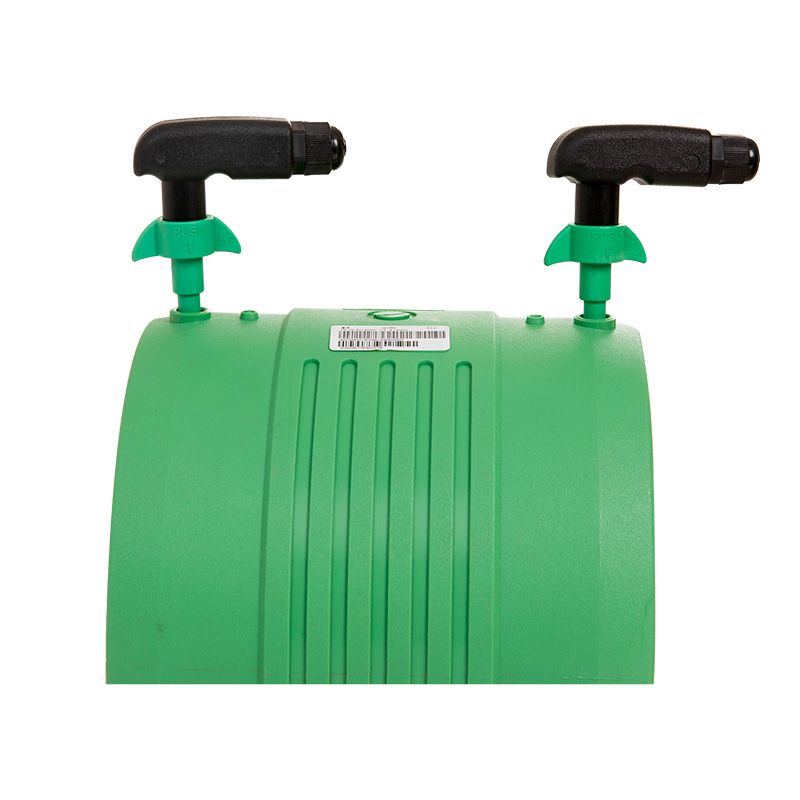 Aparat de sudura prin electrofuziune cu invertor de 20-315 mm pentru imbinarea tevilor din plastic Această mașină de electrofuziune în stil invertor acoperă o gamă largă de diametre a țevii de la 20 la 315 mm, făcându-l versatil pentru conexiunile de rețea și ramificații SDR17. Designul său portabil se potrivește cu lucrările pe șantier, oferind în același timp cicluri de sudare stabile și repetabile. Vizualizare produs →
Producătorii cu experiență îndelungată de export, cum ar fi Hangzhou Fuyi Tools, oferă o soluție completă gama de echipamente de îmbinare a conductelor , de la mașini de topire și electrofuziune până la tăietori, răzuitoare și scule de teșire - astfel încât întregul flux de lucru de sudare să rămână consecvent. O mașină invertor compactă, cu dimensiuni cuprinse între 20 mm și 315 mm, acoperă aproape fiecare conexiune principală și ramură SDR17 întâlnită pe un site obișnuit.
Specificarea SDR17 este partea ușoară; furnizarea unei instalații SDR17 care rămâne fără scurgeri timp de decenii este o disciplină de instalare. Confirmați că calitatea țevii și evaluarea presiunii se potrivesc cu designul, tăierea și teșirea capetele cu precizie, răzuiți țeava înainte de electrofuziune și utilizați o mașină de sudură cu control fiabil al temperaturii sau ciclului. Când acești pași sunt tratați în mod consecvent, SDR17 funcționează exact așa cum promite raportul: o conductă de presiune fiabilă și rentabilă pentru rețelele de apă și canalizare cu sarcini moderate.
Produse înrudite


 +86-158 6813 9123
 +86-571-82432777

 No.7 Yangguang Road, zona industrială Linpu, orașul Hangzhou, provincia Zhejiang, China
Copyright © 2024 Hangzhou Fuyi Tools Co., Ltd. All Rights Reserved.
|
