
Acasă / Ştiri / Știri din industrie / Ghid de plastic ECTFE: proprietăți, aplicații și sfaturi de sudare prin fuziune pentru profesioniștii în țevi
Știri din industrie
Oct 26,2026
Ghid de plastic ECTFE: proprietăți, aplicații și sfaturi de sudare prin fuziune pentru profesioniștii în țevi
Plasticul ECTFE este rareori în centrul atenției de care se bucură PTFE sau PVDF, dar se menține în liniște în unele dintre cele mai dure medii de service din industria modernă. Dacă munca dumneavoastră implică substanțe chimice agresive, linii de proces de înaltă puritate sau conducte de fluoropolimer care trebuie tăiate, montate și îmbinate la fața locului, ECTFE este un material care merită înțeles corespunzător.
Producem echipamente de sudare prin fuziune a țevilor și uneltele care le susțin, așa că atenția noastră tinde să se așeze mai degrabă la îmbinare decât la fișa de date. Acest ghid acoperă ce este plasticul ECTFE, unde funcționează cel mai bine, cum se compară cu fluoropolimerii pe care îi cunoașteți deja și ce înseamnă toate acestea atunci când vine timpul să-l pregătiți și să-l sudați.
Ce este de fapt plasticul ECTFE
ECTFE înseamnă etilenă clorotrifluoretilenă. Este un fluoropolimer termoplastic semicristalin, construit ca un copolimer alternant de etilenă și clorotrifluoretilenă în proporții aproximativ egale. Această structură explică cea mai mare parte a comportamentului său: fluorul și clorul din lanț oferă rezistență chimică, în timp ce segmentele de etilenă contribuie la rezistența mecanică și, în mod esențial, la procesabilitatea topiturii.
Ultimul punct separă ECTFE de PTFE. ECTFE poate fi extrudat, turnat prin injecție, rotoformat și sudat termic, ceea ce îl face practic pentru țevi, tablă, fitinguri, căptușeli de supape și acoperiri, mai degrabă decât pentru garnituri și forme sinterizate numai. Ajunge pe piață ca peleți de rășină, ca pulbere de acoperire și ca țevi finite, tablă și componente turnate.
Proprietățile cheie dintr-o privire
Fiecare notă este formulată puțin diferit, așa că tratați cifrele de mai jos ca o imagine generală, mai degrabă decât o specificație. Fișa tehnică a furnizorului dumneavoastră de rășină câștigă întotdeauna.
| Proprietate | Comportament tipic |
|---|---|
| Machiaj chimic | Copolimer alternativ de etilenă și clorotrifluoretilenă |
| Punct de topire | Aproximativ 240 °C |
| Densitatea | Aproximativ 1,68 g/cm³ |
| Temperatura de serviciu | Aproximativ -76 °C până la 150 °C |
| Rezistenta chimica | Acizi puternici, baze, oxidanți și solvenți clorurati |
| Permeabilitatea | Foarte scăzut la gaze, vapori și umiditate |
| Inflamabilitate | Auto-stingere, UL 94 V-0 în clase tipice |
| Prelucrare | Extrudare, turnare prin injecție, rotomolding, sudare prin fuziune |
Două rânduri decid de obicei dacă ECTFE este răspunsul potrivit pentru un proiect: rezistența chimică și temperatura de serviciu. Profilul de rezistență este suficient de larg încât ECTFE face față soluțiilor caustice concentrate și acizilor oxidanți care deranjează alți fluoropolimeri, în timp ce plafonul de aproximativ 150 °C îl menține sub familia perfluoroalcoxi.
Unde plasticul ECTFE își câștigă păstrarea
- Prelucrare chimică: căptușeli pentru rezervoare, coloane și scrubere, plus supape, pompe, țevi, fitinguri și vizor care văd medii agresive.
- Lucrări de înaltă puritate și semiconductoare: componente care au nevoie de extractibile scăzute, permeabilitate scăzută și o suprafață care se curăță în mod fiabil.
- Manipularea produselor farmaceutice și a alimentelor: proprietăți de barieră și inerție chimică pentru echipamente de proces și linii de transfer.
- Sârmă și cablu: îmbrăcăminte și izolație în care contează fum redus, rezistența la flacără și durabilitatea chimică.
- Acoperiri: căptușeli aplicate cu pulbere și rotoformate care protejează vasele din oțel, elementele de fixare și rotoarele de coroziune și abraziune.
- Piese industriale generale: carcase de filtru, rulmenți pentru service umed și componente rezistente la abraziune.
Ceea ce leagă acestea împreună este nevoia de durabilitate în contact cu ceva neplăcut, la o temperatură care ar învinge polietilena sau polipropilena. De aceea, producătorii de țevi cu experiență în PE și PP-R lucrează adesea cu ECTFE și rudele acestuia.
ECTFE În comparație cu PVDF, PTFE și PFA
| Material | Se topește prelucrabil | Plafon de serviciu tipic | Acolo unde iese în evidență | Ține minte |
|---|---|---|---|---|
| ECTFE | Da | Aproximativ 150 °C | Baze puternice și acizi oxidanți, permeabilitate scăzută, rezistență bună la abraziune | Plafon cu temperatură mai scăzută decât PFA sau PTFE |
| PVDF | Da | Aproximativ 150 °C | Rigid, puternic, disponibil pe scară largă în țevi și fitinguri | Mai vulnerabil la baze puternice și la unii solvenți polari |
| PTFE | Nu, sinterizat | Aproximativ 260 °C | Cea mai mare rezistență chimică, frecare foarte scăzută | Nu sudat prin fuziune; unite prin garnituri, flanse sau garnituri |
| PFA | Da | Aproximativ 260 °C | Puritate ridicată combinată cu rezistență la temperaturi ridicate | Costă mai mult și este mai moale decât ECTFE |
Dacă starea de funcționare este caustică sau puternic oxidantă, ECTFE trece adesea de PVDF. Dacă aveți nevoie de plafonul cu cea mai mare temperatură, indiferent de cost, PFA sau PTFE preia. Orice altceva este o negociere între temperatură, amestec chimic, sarcină mecanică și buget.
Aderarea la ECTFE Plastic: Ce contează la articulație
Țevile și fitingurile ECTFE sunt în mod normal îmbinate prin fuziune cap la cap sau sudare în infraroșu, mai degrabă decât prin fuziune prin soclu, iar parametrii îmbinării provin de la furnizorul de rășină și țevi. Fuziunea prizei este mai frecventă în sistemele PVDF. Chiar și așa, pe toate acestea se aplică aceleași discipline: suprafețe curate, temperatura corectă de încălzire, timpii corecti de păstrare și răcire și nicio mișcare în timp ce îmbinarea se întărește.
Aceasta înseamnă echipament cu control al temperaturii cu adevărat reglabil și repetabil, mai degrabă decât un cadran cu marcaje optimiste. O mașină care își menține punctul de referință pe o zi lungă de lucru vă oferă o sudură pe care o puteți apăra, în special pe un fluoropolimer unde fereastra de procesare este mai îngustă decât este pentru polietilenă. Este o temă la care revenim des, motiv pentru care am scris un scurt ghid despre care cum să alegeți mașina de sudură prin fuziune cu prize potrivită pentru diferite cerințe de material .
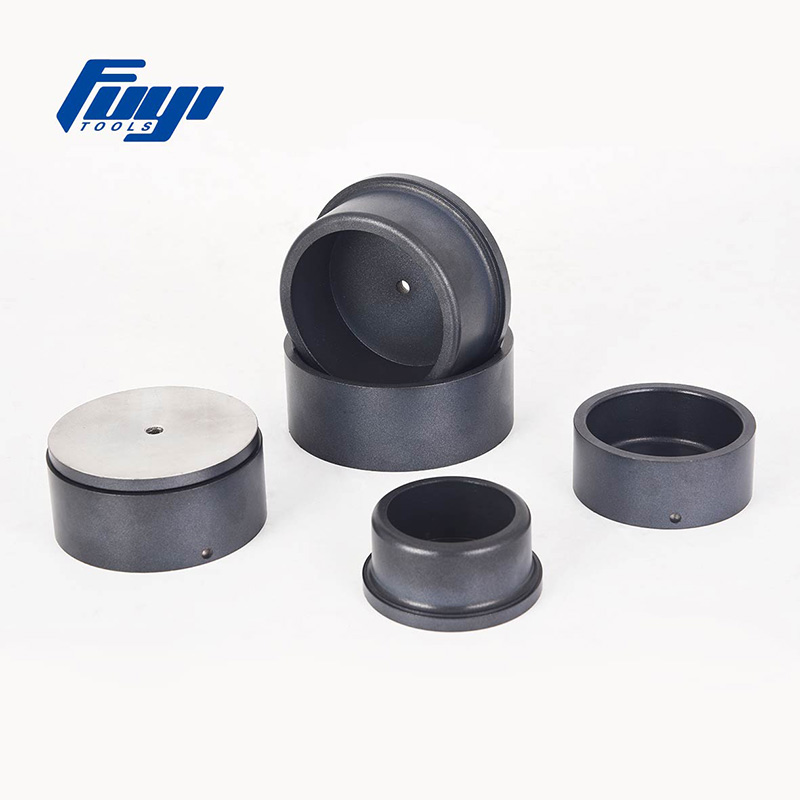 FYDLL110 Aparat portabil de sudura prin fuziune cu prize pentru PE, PP, PVDF, PB Sudor digital, portabil prin fuziune, cu temperatură reglabilă și interval de 220–260°C, potrivit pentru îmbinările țevilor PE, PP, PVDF și PB. Vizualizare produs →
Mașinile construite pentru lucrul cu PVDF, PE și PP arată cum arată un ciclu de încălzire controlat în practică, iar această experiență se transmite atunci când treceți la un material nou.
Controlul temperaturii nu este negociabil
Rulați un fluoropolimer prea fierbinte și riscați degradarea, decolorarea și vaporii pe care nu le doriți într-un atelier. Rulați-l prea la rece și obțineți o articulație care arată acceptabilă și se defectează în liniște sub presiune. Banda îngustă dintre aceste două rezultate este motivul pentru care un instrument de încălzire calibrat și un afișaj digital contează mai mult aici decât pe o linie PE standard.
Pregătirea suprafeței decide sudarea înainte de a începe
ECTFE are o energie de suprafață scăzută, astfel încât contaminarea, praful, umiditatea și stratul oxidat lăsat prin tăiere lucrează împotriva ta. Tăiați pătrat, debavurați, apoi răzuiți sau abraziți zona de sudură imediat înainte de încălzire. Un set mic de instrumente de pregătire a suprafețelor acoperă cea mai mare parte a acestei lucrări la fața locului.
 FYEPS400 Racletă pentru conducte de electrofuziune pentru HDPE, PP-R și PP Instrument profesional de răzuit pentru pregătirea suprafețelor țevilor din plastic până la Ø 400 mm înainte de electrofuziune, compatibil cu materiale HDPE, PP-R și PP. Vizualizare produs →
O listă de verificare practică înainte de a suda ECTFE
- Confirmați calitatea țevii și a fitingului cu furnizorul dvs., inclusiv orice pigment sau aditiv care modifică parametrii de sudare.
- Verificați temperatura instrumentului de încălzire cu o sondă de suprafață calibrată, nu numai cu afișajul mașinii.
- Tăiați țeava pătrat și debavurați; o tăietură în unghi creează o mărgele neuniformă și un punct slab previzibil.
- Răzuiți sau frezați zona de sudură pentru a îndepărta stratul oxidat, apoi păstrați-l curat și uscat.
- Susține ambele capete, astfel încât nimic să nu se miște în timpul încălzirii, îmbinării sau răcirii.
- Respectați timpul complet de răcire; eliberarea precoce a unei îmbinări fluoropolimer este modul în care încep scurgerile.
- Înregistrați parametrii utilizați - dimensiunea conductei, temperatura, timpii de încălzire și răcire - astfel încât următoarea îmbinare să fie repetabilă.
Unde ne încadrăm
Hangzhou Fuyi Tools a petrecut 16 ani construind echipamente de fuziune a țevilor și uneltele din jurul acestuia, de la mașini de fuziune cu temperatură constantă și prize digitale la mașini de electrofuziune în stiluri de transformator și invertor. Alături de acestea se află și articolele mai mici care decid calitatea îmbinării: freze, scule de teșire, clești cu inele rece, tampoane de măsurare și raclete.
Pentru fabricarea în atelier, unde bobinele sunt prefabricate înainte de a ajunge vreodată la șantier, o unitate fixă face o diferență reală în ceea ce privește consistența și ritmul, deoarece operatorul nu se luptă cu gravitația și o țeavă în mișcare în același timp.
 Masina de sudura prin fuziune cu prize de banc 50-160MM cu lift Sudor prin topire cu priză montat pe banc cu elevator și suport pentru țevi, pentru țevi PP-R, HDPE, PB și PP de la 32mm la 160mm. Vizualizare produs →
Dacă utilizați deja echipamente PE și PP-R, trecerea la fluoropolimeri este mai mult o chestiune de parametri, răbdare și pregătire curată, mai degrabă decât o afacere complet nouă.
Fie că executați deja linii de fluoropolimer sau treceți în ele din PE și PP-R, elementele de bază nu se schimbă: cunoașteți materialul, controlați temperatura, pregătiți suprafața și lăsați îmbinarea să se răcească. Plasticul ECTFE recompensează această disciplină cu servicii lungi și liniștite în locuri în care foarte puțin mai durează.
Dacă doriți să vorbiți despre o anumită aplicație, echipa noastră este bucuroasă să vă ajute să potriviți mașina și sculele potrivite cu țeava și materialul pe care îl executați.
Produse înrudite


 +86-158 6813 9123
 +86-571-82432777

 No.7 Yangguang Road, zona industrială Linpu, orașul Hangzhou, provincia Zhejiang, China
Copyright © 2024 Hangzhou Fuyi Tools Co., Ltd. All Rights Reserved.
|
