
Acasă / Ştiri / Știri din industrie / Țeavă HDPE de 2 inch: metode de îmbinare, instrumente și cele mai bune practici pentru instalatori
Știri din industrie
Oct 19,2026
Țeavă HDPE de 2 inch: metode de îmbinare, instrumente și cele mai bune practici pentru instalatori
Când utilizați o conductă de apă, o conductă de irigare sau o conductă de cabluri, o conductă HDPE de 2 inci atinge adesea punctul favorabil dintre capacitatea de curgere și ușurința de manipulare. Este suficient de ușor pentru a fi transportat de o persoană în bobine, dar suficient de puternic pentru a face față presiunii și mișcării solului atunci când este instalat corect. În acest ghid, împărtășim ceea ce am învățat din anii de construcție de instrumente pentru lucrările de conducte HDPE și PP-R, astfel încât să puteți alege metoda potrivită și să evitați micile greșeli care duc la scurgeri.
Ce este o țeavă HDPE de 2 inchi?
În conversația de zi cu zi, „țeavă HDPE de 2 inch” poate însemna unul din două lucruri. Se poate referi la o conductă realizată la dimensiunile IPS (Iron Pipe Size), unde diametrul exterior este de 2,375 inchi (60,3 mm). Poate însemna, de asemenea, o țeavă metrică cu un diametru exterior de 63 mm, care este cel mai apropiat echivalent metric și este adesea numit și 2 inci. Ambele sunt comune în sistemele HDPE, dar fitingurile și instrumentele de fuziune trebuie să se potrivească cu diametrul exterior real.
Țeava HDPE este vândută în diferite niveluri de presiune, definite de obicei de SDR (Standard Dimension Ratio). Un număr SDR mai mic înseamnă un perete mai gros și o presiune mai mare. Tabelul de mai jos prezintă dimensiunile tipice pentru aceste două țevi de „2 inch”.
| Dimensiunea nominală | Diametrul exterior | SDR comun | Aprox. Grosimea peretelui | Metoda tipică de îmbinare |
|---|---|---|---|---|
| IPS de 2 inchi | 2,375 inchi (60,3 mm) | DST 11 | 5,5 mm | Fuziune priză, electrofuziune |
| IPS de 2 inchi | 2,375 inchi (60,3 mm) | DST 17 | 3,5 mm | Fuziune priză, electrofuziune |
| 2 inchi metric | 63 mm | DST 11 | 5,7 mm | Fuziune priză, electrofuziune |
| 2 inchi metric | 63 mm | DST 17 | 3,7 mm | Fuziune priză, electrofuziune |
Înainte de a cumpăra fitinguri sau de a planifica o sudură, măsurați diametrul exterior cu un șubler sau verificați linia de imprimare a conductei. O țeavă de 60,3 mm și o țeavă de 63 mm arată similar, dar au nevoie de unelte de fuziune diferite.
Aplicații comune ale conductei HDPE de 2 inchi
Deoarece este flexibilă, rezistentă la coroziune și ușor de îmbinat, țeava HDPE de 2 inchi apare în multe lucrări. Iată câteva dintre cele mai comune pe care le vedem:
- Linii de alimentare cu apă rezidențiale și municipale în care este nevoie de o conductă fiabilă, tolerantă la îngheț.
- Conducte de irigare și linii laterale pentru ferme, grădini și peisaje.
- Linii de deshidratare a minelor și de șlam care necesită rezistență la abraziune.
- Protecție pentru cabluri și conducte pentru circuite electrice sau de fibră optică.
- Bucle de sol geotermale și sisteme cu pompe de căldură.
- Linii de ocolire temporară pe șantiere.
În majoritatea acestor aplicații, țeava este îmbinată prin fuziune termică. Acest lucru creează o conexiune monolitică, fără scurgeri, care este mai puternică decât conducta în sine atunci când procedura este urmată corect.
Metode de îmbinare pentru țeavă HDPE de 2 inch
Există trei modalități principale de îmbinare a țevii HDPE de 2 inchi: fuziune prin priză, electrofuziune și îmbinare mecanică. Fiecare are un loc, în funcție de șantier, de dimensiunea conductei și de echipamentul disponibil.
Sudare prin fuziune cu prize
Fuziunea prizei este cea mai comună metodă pentru țevile HDPE cu diametrul mic și mediu. Un instrument de încălzire încălzește exteriorul capătului țevii și interiorul mufei fitingului în același timp. Apoi țeava este împinsă în fiting și ținută până când îmbinarea se răcește. Pentru conducta de 2 inchi, fuziunea prizei este rapidă, portabilă și economică. Cheia este să folosiți instrumentul de încălzire corect, să vă asigurați că țeava și fitingul sunt curate și să respectați timpii de încălzire și răcire recomandati.
Sudarea prin electrofuziune
Electrofusion folosește un fiting cu un fir de încălzire încorporat. O mașină de electrofuziune aplică curent firului, care topește plasticul din jurul îmbinării. Această metodă este excelentă pentru spații înguste, pentru reparații și pentru îmbinarea țevilor care sunt deja în șanț. Dacă doriți să înțelegeți procesul mai detaliat, articolul nostru despre mecanism de lucru al sudării prin electrofuziune explică modul în care sârma și plasticul interacționează. Fitingurile prin electrofuziune costă mai mult decât fitingurile prize, dar pot economisi timp la lucrări complexe.
Îmbinare mecanică
Cuplajele mecanice, flanșele și fitingurile de compresie sunt, de asemenea, disponibile pentru țevi HDPE de 2 inchi. Sunt utile atunci când aveți nevoie de o conexiune temporară, când vă legați la un sistem existent sau când fuziunea termică nu este practică. Cu toate acestea, îmbinările mecanice se bazează pe garnituri sau inele O, așa că au nevoie de sprijin adecvat și de inspecții regulate. Pentru liniile permanente, îngropate, fuziunea termică este de obicei cea mai bună alegere.
Instrumente esențiale pentru lucrări de conducte HDPE de 2 inchi
O îmbinare bună de fuziune începe cu mult înainte ca încălzitorul să atingă țeava. Aveți nevoie de tăieturi curate, pătrate și de o suprafață pregătită corespunzător. De-a lungul anilor, am descoperit că uneltele de mână potrivite fac cea mai mare diferență în munca de zi cu zi.
Unelte de tăiere
Țeava HDPE trebuie tăiată pătrat și fără zdrobire. Un tăietor plictisitor sau neadecvat poate lăsa un capăt oval sau o margine aspră care nu se va îmbina corect. Pentru țevi de 2 inchi, un tăietor de țevi din plastic rezistent cu mecanism de clichet este o alegere practică. Vă oferă tăieturi curate cu mai puțină oboseală a mâinilor, mai ales atunci când lucrați într-un șanț.
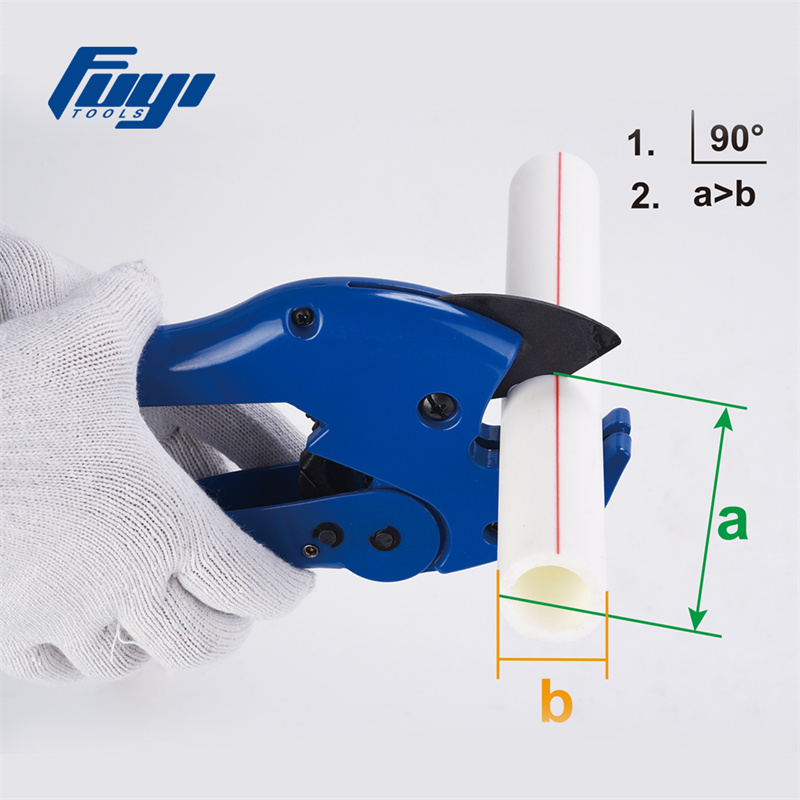 FYC-105 Instrument pentru instalații sanitare pentru tăierea țevilor din plastic Instrumentul de tăiere a țevilor din plastic FYC-105 de rezistență ridicată se remarcă ca alegere ideală pentru o varietate de țevi, inclusiv țevi din PVC, aluminiu sau plastic, țevi de gaz, el... Vizualizare produs →
Dacă tăiați multe țevi sau lucrați cu pereți mai groși, poate funcționa și un tăietor rotativ sau un ferăstrău electric cu o lamă de tăiere a plasticului, dar trebuie să debavurați și să pătrundeți capătul după aceea.
Pregătirea suprafeței
Electrofuziunea și fuziunea prize necesită o suprafață curată, fără oxidare. Pentru electrofuziune, de obicei răzuiți capătul țevii cu o racletă adecvată pentru a îndepărta stratul exterior. Acest pas nu este opțional; îndepărtează contaminarea și asigură curgerea corectă a topiturii. O racletă dedicată pentru țevi HDPE face munca mai rapidă și mai consistentă decât utilizarea unui cuțit sau șmirghel.
 Racletă pentru țevi HDPE prin electrofuziune pentru țevi PP-R, PP și HDPE Pregătește suprafețele țevilor din plastic înainte de electrofuziune, ajutând la eliminarea oxidării și a contaminării pentru topituri consistente la lucrări de până la Ø400 mm. Vizualizare produs →
Pentru fuziunea prizei, ar trebui să ștergeți, de asemenea, țeava și racordul cu o cârpă curată și uscată. Unii instalatori folosesc alcool izopropilic, dar întotdeauna verificați mai întâi recomandările producătorului de țevi.
Echipamente de incalzire si sudare
Pentru țeava HDPE de 2 inchi (63 mm), o mașină de sudură prin fuziune cu priză digitală vă oferă un control precis al temperaturii și un afișaj clar. Acest lucru este util atunci când lucrați cu grosimi diferite de țevi sau când temperatura ambientală se modifică în timpul zilei. O mașină cu temperatură constantă este, de asemenea, o opțiune de încredere dacă preferați o configurare mai simplă.
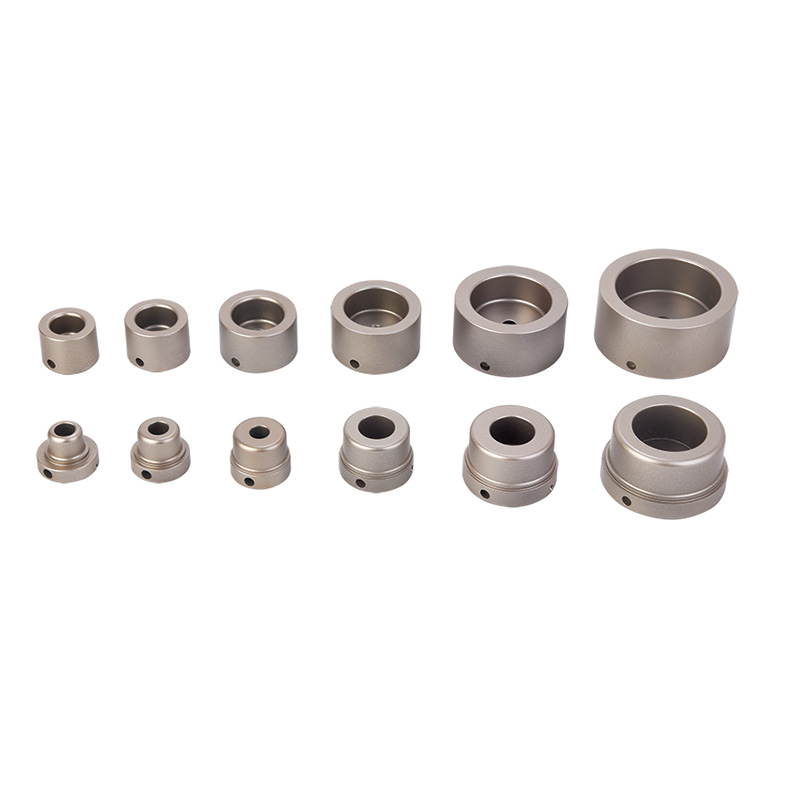 FYD63 Mașină de sudură prin fuziune cu priză digitală de 63 mm pentru țevi PPR Oferă afișare digitală a temperaturii și control pentru fuziunea prizei de până la 63 mm, cu adaptoare pentru materiale de conducte PP-R, PB, PE și PVDF. Vizualizare produs →
Indiferent de mașina pe care o alegeți, utilizați întotdeauna adaptoarele de încălzire corecte pentru dimensiunea conductei dvs. și verificați temperatura cu un termometru extern înainte de a începe sudurile de producție.
Sudare prin fuziune pas cu pas a țevii HDPE de 2 inchi
Iată o secvență practică pentru realizarea unei îmbinări de fuziune cu priză pe țeavă HDPE de 2 inchi. Urmați întotdeauna instrucțiunile producătorului de țevi și fitinguri, deoarece timpul de încălzire poate varia în funcție de grosimea peretelui și de gradul materialului.
- Tăiați pătratul țevii folosind un tăietor adecvat. Verificați tăierea cu un pătrat sau un calibre de capăt de țeavă.
- Curățați capătul țevii și interiorul fitingului cu o cârpă curată și uscată. Îndepărtați murdăria, umezeala sau grăsimea.
- Marcați adâncimea de introducere pe țeavă în funcție de adâncimea prizei de racordare. Acest lucru vă ajută să evitați supra- sau sub-inserție.
- Instalați adaptoarele de încălzire corecte pe mașina de topire și aduceți-o la temperatura recomandată. Pentru HDPE, aceasta este de obicei în jur de 200 până la 230 de grade Celsius, dar confirmați valoarea exactă cu furnizorul de țevi.
- Introduceți capătul țevii și fitingul în adaptoarele de încălzire în același timp. Se încălzește pentru timpul recomandat. Pentru o țeavă de 63 mm cu perete standard, aceasta este adesea în jur de 30 până la 40 de secunde, dar pereții mai groși au nevoie de mai mult timp.
- Scoateți țeava și fitingul din încălzitor, apoi împingeți imediat țeava direct în fiting până la marcajul de introducere. Nu răsuciți țeava.
- Țineți îmbinarea stabilă pentru timpul inițial de răcire, de obicei de la câteva secunde până la jumătate de minut, până când plasticul începe să se întărească. Apoi eliberați și lăsați îmbinarea să se răcească complet înainte de manipulare sau testare a presiunii.
- Inspectați cordonul de sudură. O mărgele uniformă, uniformă în jurul armăturii este un semn bun. Dacă mărgeaua este neuniformă sau lipsește, tăiați îmbinarea și începeți din nou.
Parametri cheie și verificări de calitate
Consecvența este totul în fuziunea HDPE. Micile modificări ale timpului de încălzire, temperaturii sau timpului de răcire pot slăbi îmbinarea. Tabelul de mai jos rezumă principalele variabile de urmărit.
| Parametru | Raza tipică sau acțiune | De ce contează |
|---|---|---|
| Temperatura încălzitorului | 200–230 °C | Prea scăzut provoacă topirea incompletă; prea mare degradează plasticul. |
| Timp de încălzire | 30–40 de secunde pentru perete standard de 63 mm | Controlează adâncimea topiturii și rezistența îmbinării. |
| Adâncimea de inserare | Marcat per fiting | Asigură angajarea deplină și formarea corectă a mărgelelor. |
| Timp de răcire | Cu câteva minute înainte de manipulare | Împiedică mișcarea în timp ce articulația este încă moale. |
| Cordon de sudură | Inel uniform, continuu | Indică încălzirea și presiunea de introducere corespunzătoare. |
După ce îmbinarea se răcește, puteți efectua o inspecție vizuală. Pentru liniile critice, poate fi necesară testarea presiunii sau la îndoire. Dacă o articulație eșuează testul, nu încercați să o plasați; tăiați-l și faceți unul nou.
Greșeli frecvente de evitat
Chiar și instalatorii experimentați pot cădea în obiceiuri proaste. Acestea sunt problemele pe care le vedem cel mai des atunci când oamenii lucrează cu țevi HDPE de 2 inchi.
- Tăierea țevii în unghi sau lăsarea unei margini aspre. Întotdeauna tăiați pătrat și debavurați.
- Omiterea pasului de răzuire pentru electrofuziune. Stratul de oxidare trebuie îndepărtat.
- Folosind adaptoare de încălzire de dimensiune greșită. Un adaptor liber nu va transfera căldura uniform.
- Încălzirea conductei prea lungă sau prea scurtă. Folosiți un cronometru și urmați diagrama.
- Răsucirea țevii în timpul introducerii. Împingeți-l drept înăuntru.
- Mișcarea articulației prea devreme după fuziune. Se lasa sa se raceasca complet.
- Sudarea în condiții de vânt, ploaie sau foarte frig fără protecție. Folosiți un cort de sudură sau un adăpost dacă este necesar.
Dacă sunteți nou în acest proces, exersați mai întâi pe conducta de deșeuri. Câteva îmbinări de probă vă vor ajuta să simțiți timpul de încălzire și presiunea de inserție.
De ce să alegeți instrumentele Fuyi pentru proiecte de țevi HDPE de 2 inchi
La Fuyi Tools, am petrecut 16 ani proiectând și producând echipamente și unelte de topire a țevilor pentru lucrări de țevi PP-R și PE. Avem sediul în Hangzhou, China, aproape de porturile Ningbo și Shanghai și livrăm clienților din Europa, Rusia, America, Asia și nu numai. Gama noastră de produse acoperă mașini de sudură prin fuziune cu prize, mașini de sudură prin electrofuziune, mașini de banc, tăietori de țevi, scule de teșire, clești cu inel rece, raclete și multe altele.
Știm că o îmbinare a țevii HDPE de 2 inchi este la fel de bună ca instrumentul care a făcut-o. Acesta este motivul pentru care ne concentrăm pe controlul stabil al temperaturii, adaptoarele de încălzire durabile și modelele practice care rezistă utilizării zilnice la șantier. Indiferent dacă sunteți un antreprenor, un distribuitor sau un partener OEM, vă puteți explora gamă completă de instrumente pentru țevi HDPE și echipamente de fuziune pentru a găsi configurația potrivită pentru următorul dvs. proiect.
Dacă aveți nevoie de ajutor pentru a potrivi o mașină la dimensiunea conductei dvs. sau pentru a personaliza un instrument pentru o anumită piață, echipa noastră este bucuroasă să discute detaliile cu dvs.
Lucrul cu o țeavă HDPE de 2 inchi este simplu atunci când aveți dimensiunile potrivite, instrumentele potrivite și o procedură de fuziune consecventă. Luați-vă timp pentru a pregăti țeava, controlați temperatura și lăsați îmbinarea să se răcească corespunzător. Acești pași mici transformă o sudură arătosă într-o conexiune fără scurgeri care durează decenii.
Sperăm că acest ghid vă va ajuta să faceți treaba în siguranță și eficient. Dacă aveți întrebări despre fuziunea prizei, electrofuziunea sau oricare dintre instrumentele menționate aici, nu ezitați să contactați. Suntem mereu bucuroși să împărtășim ceea ce am învățat.
Produse înrudite


 +86-158 6813 9123
 +86-571-82432777

 No.7 Yangguang Road, zona industrială Linpu, orașul Hangzhou, provincia Zhejiang, China
Copyright © 2024 Hangzhou Fuyi Tools Co., Ltd. All Rights Reserved.
|
